螺旋钢管探伤比例详解 标准要求与工程实践
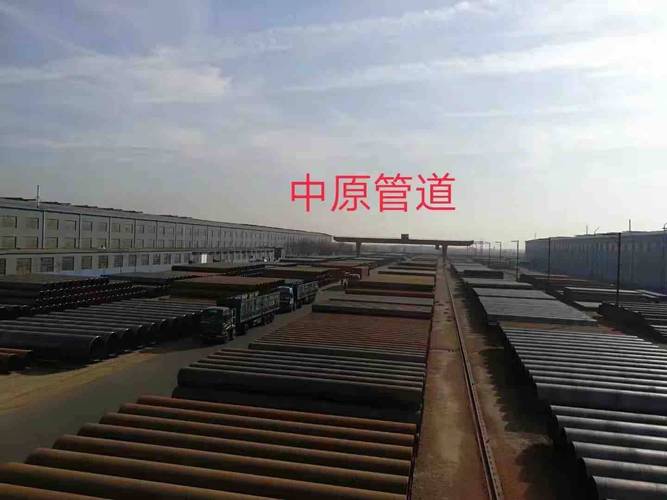
螺旋钢管作为石油、天然气、供水及结构工程中广泛使用的重要管材,其内部和表面缺陷直接影响管道系统的安全运行。探伤(无损检测)是控制螺旋钢管质量的关键环节,而“探伤比例”则是衡量检测覆盖程度的核心指标。螺旋钢管的探伤比例究竟是多少?本文将从标准要求、检测方法、影响因素及工程实践等方面进行系统解析。
一、什么是探伤比例?
探伤比例是指对螺旋钢管焊缝或管体进行无损检测的长度(或面积)占全部焊缝长度(或管体总面积)的百分比。常见的表示方式有:100%全检、抽检比例(如20%、50%)等。探伤比例越高,缺陷被发现的概率越大,但检测成本和工期也会相应增加。
二、不同标准下的探伤比例要求
螺旋钢管的探伤比例并非固定数值,而是取决于产品标准、用途和合同约定。以下是常见标准的基本要求:
1. 国家标准(GB/T 9711-2017《石油天然气工业 管线输送系统用钢管》)
该标准等效采用ISO 3183,对螺旋埋弧焊钢管(SAWH)的焊缝无损检测规定:
- 无损检测范围通常为100%:对焊缝进行全周向无损检测,但可根据历史质量情况和买方协议采用抽检比例,一般为20%、50%或100%。
- 补焊焊缝须进行100%无损检测。
- 对于管端部位(距管端一定长度内),通常要求更高比例的检测甚至100%检测。
2. 美国石油学会标准(API Spec 5L)
API 5L同样规定螺旋缝钢管的焊缝应采用无损检测,检测比例可由供需双方协商确定。一般情况下:
- 常规产品可采用20%~50%的抽检比例;
- 用于酸性环境、海洋工程或高风险场合时,通常要求100%全焊缝检测。
3. 结构用螺旋钢管(GB/T 9711、SY/T 5040等)
对于一般结构用途(如桩管、排水管),探伤比例可适当降低,常见为10%~20%的抽样检测,但对重要承重结构仍建议提高到50%以上。
4. 压力管道与特种设备要求
用于压力管道(如GB/T 20801、TSG D7002)的螺旋钢管,其焊缝探伤比例往往由设计文件规定,通常不低于20%,高风险介质或高温高压工况要求100%检测。
三、探伤比例涉及的主要检测方法
螺旋钢管的探伤比例通常指焊缝的无损检测覆盖比例,常用方法包括:
- 超声波探伤(UT):主要用于检测焊缝内部缺陷(如未熔合、裂纹、夹渣),是螺旋钢管焊缝检测的主流方法。
- X射线或γ射线探伤(RT):用于焊缝内部体积型缺陷检测,常作为UT的补充或复验手段。
- 磁粉探伤(MT):检测焊缝及热影响区表面和近表面裂纹,多用于管端和补焊部位。
- 渗透探伤(PT):用于非铁磁性材料或表面开口缺陷检测。
各方法的具体抽检比例应按照标准或技术协议的规定搭配执行。例如某些项目要求:100%UT + 20%RT复验 + 管端100%MT。
四、影响探伤比例确定的因素
- 产品用途与安全等级:输送易燃易爆介质的管线、海底管线、低温环境管线通常要求100%检测;一般结构管可适当降低。
- 钢级与壁厚:高钢级、大壁厚螺旋钢管的焊接缺陷风险更高,往往提高检测比例。
- 生产历史与质量稳定性: continuous 生产质量稳定的企业可按标准采用抽检,新投产、质量波动时须100%检测。
- 合同与业主要求:国际工程、大型重点项目常在技术规格书中规定高于通用标准的探伤比例。
五、工程实践中的常见配置
| 应用场景 | 焊缝探伤比例 | 主要方法 |
|---------|-------------|----------|
| 普通输水/结构管 | 10%~20%抽检 | UT |
| 一般油气输送管 | 20%~50%抽检 | UT为主,RT复验 |
| 高压/酸性介质管线 | 100%全检 | UT+RT组合 |
| 海底管线、管端 | 100% | UT+MT/RТ |
注:具体项目还需依据设计文件和合同执行,部分工程会在100%UT基础上再追加RT抽检。
六、
螺旋钢管的探伤比例没有一个固定的“多少”,需根据执行标准、产品用途、安全等级、钢级壁厚及合同约定综合确定。常规结构及普通输送用途一般采用10%~50%的抽检比例;而油气主干线、压力管道、高风险工况通常要求焊缝100%无损检测,并辅以多种方法组合验证。实际生产中,制造企业应严格按照标准与技术要求编制无损检测工艺规程,确保探伤比例满足质量与安全要求。
如若转载,请注明出处:http://www.ytgd1688.com/product/60.html
更新时间:2026-11-21 03:52:58